


5G Solutions ya soudure ya composante ya communication
Haifei ekolibisaleli ya soudure oyo esalemi na kolanda bamposa ya motompo na biloko ya bibende ya mikemike oyo basalelaka naBopanzi sango ya 5Gba dispositifs, ba systèmes électroniques ya gestion thermique mpe ba équipements misusu ya compact.
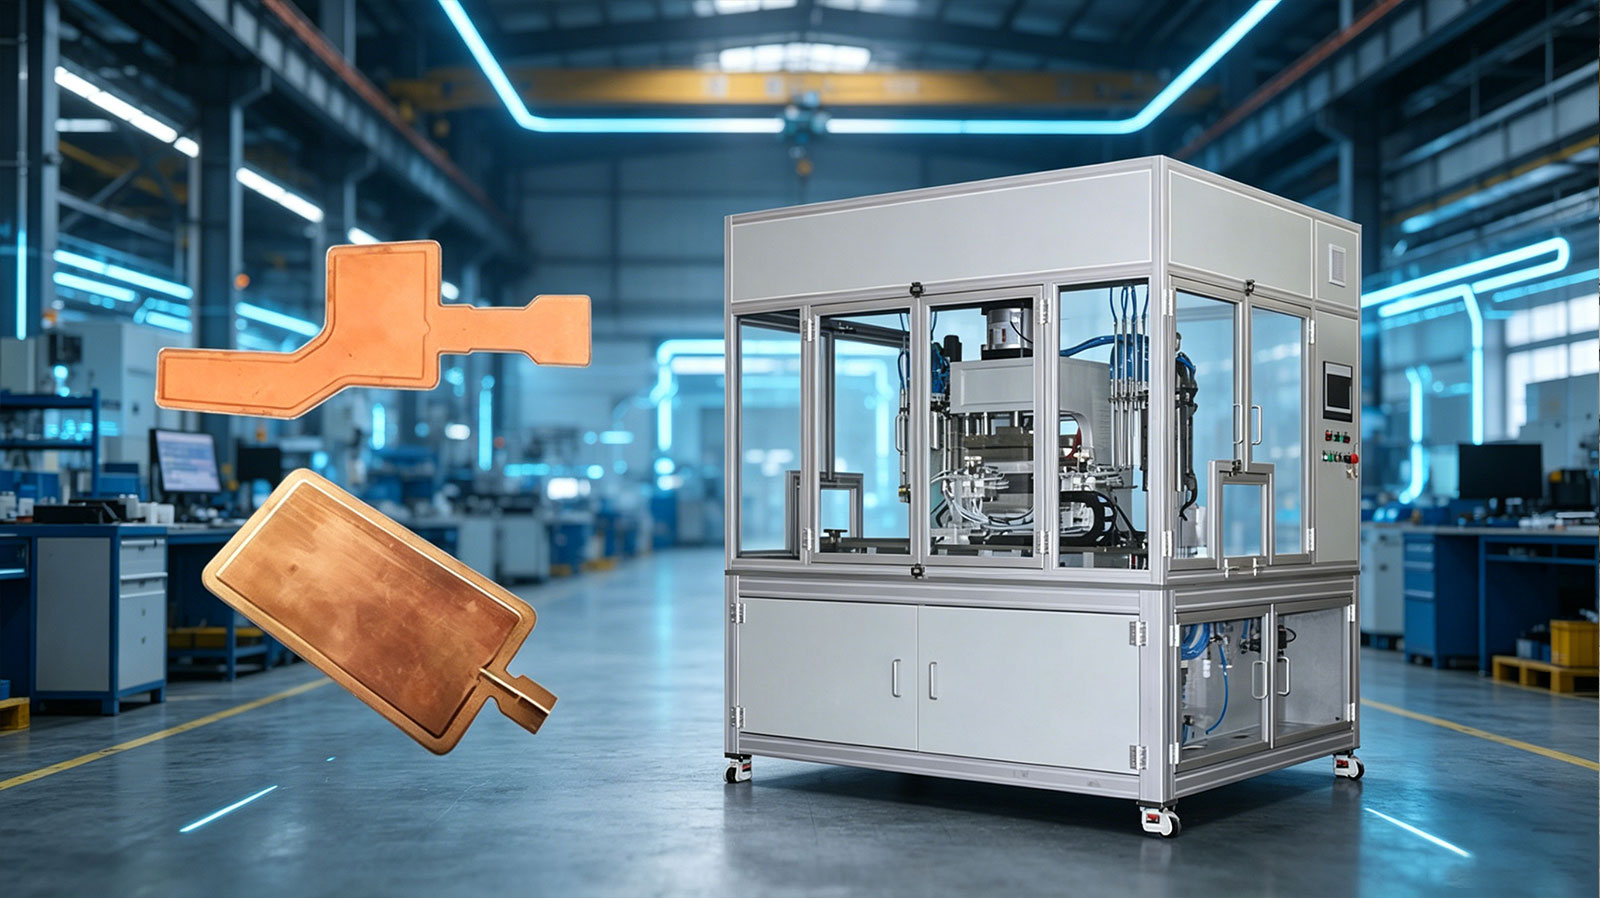
Moko ya application représentant ezali soudure yaBa chambre ya vapeur ya VC. Biloko yango esalelaka cavité interne oyo ekangami mpe structure capillaire mpo na kopalanganisa molunge nokinoki. Construction na bango ya mince ekomisaka processus ya soudure particulièrement sensible na entrée ya chaleur, stabilité ya nzela ya soudure-, pression ya fixation na qualité ya scellage.
Hhaifei a évaluaka ba dimensions ya composante ya solo, matériel, épaisseur, structure interne na ba exigences ya acceptation avant ya ko développer processus ya soudure, fixation na configuration ya automation.
Lobela Application na Yo ya Soudure
Biloko nini ekoki kotalelama?
Expérience na biso ya projet ya lelo etali mingi ba chambre ya vapeur ya VC na ba composants ya gestion thermique-mince oyo etali yango.
| Composant oyo ezali na kati | Esengeli ya soudure | Soucis principal ya processus |
|---|---|---|
| Ba chambre ya vapeur ya VC | Bosangisi ya seko mpe ya dense zingazinga ya nzela oyo elakisami | Fuite, déformation na ba dégâts ya ba capillaires internes |
| Ba épargeurs ya chaleur ultra-mince | Bosangisi contrôlé na influence thermique limitée | Warping, bulging mpe kokweya ya likolo |
| Ba composants thermiques ya vide | Bokangami ya kotyela motema ya structure ya libanda | Fuite ya broche na ba joints incomplets |
| Ba plaques thermiques ya métal mince | Soudure oyo ekoki kozongelama na nzela oyo ebongisami | Bopanzani ya molunge mpe stabilité dimensionnelle |
Esengeli ko confirmer méthode ya soudure oyo ebongi à partir ya matériel ya solo, structure ya articulation na dessin ya produit. Ba composants oyo emonanaka ndenge moko ekoki kosenga ba nzela ya contrôle ya énergie, ya outils to ya soudure ekeseni.

Nini esalaka ete soudure ya chambre ya vapeur ya VC ezala mpasi?
Ba Plaques Minces Ezalaka Déformée Facile
Ba chambre ya vapeur ya VC na ba épargeurs ya chaleur ultra-mince ezali sensibles na chaleur concentrée to eleki. Processus oyo ebongi te ekoki kosala bulging, collapse locale, kobalusa to kobungisa plat.
Yango ekoki kozala na bopusi likoló na bosangisi oyo ekolanda ata soki lisanga yango moko emonani ete esili.
Ba Défauts Ya Soudure Ya Mike Ekoki Kosala Fuite Ya Vacuum
Chambre ya vapeur esengeli kobatela esika na yango ya kati oyo ekangami. Mouvement manuel irregulière to entrée ya chaleur instable ekoki kotika ba trous ya épingle, ba discontinuités to ba sections incompletes pembeni ya articulation.
Yango wana nzela ya soudure esengeli kotikala continue mpe kozongelama.
Esengeli Kobatela Structure Capillaire Interne
Température eleki ndelo ekoki kosala oxydation to kobebisa structure capillaire ya kati. Yango ekoki kopekisa bozongi ya mayi mpe kokitisa mosala ya molunge ya eteni oyo esilaki.
Esengeli par conséquent considéré entrée ya chaleur elongo na qualité ya scellage au lieu ya ko focuser kaka na apparence ya soudure visible.
Dimensions ya produit ekoki ko changer entre ba modèles
Bato oyo basalaka yango bakoki kobimisa bonene mpe bonene mingi ya ba chambre ya vapeur. Système ya soudure esengeli e comptabiliser ba nzela ekeseni, ba points ya localisation mpe ba exigences ya serrage sans ko appliquer pression inégale na plaque mince.
Projet oyo emonisami: Machine de soudure automatique mpo na ba Chambres ya vapeur VC

-
Background ya ba clients
Client a développer pe asalaka ba chambres ya vapeur ya VC ya haut-fin, ba épargeurs ya chaleur ultra-mince pe ba composants ya gestion thermique vide-.
Biloko oyo esalelamaka na électronique numérique, bisaleli ya mayele, ba terminaux ya sika-energie mpe ba systèmes ya contrôle industriel esika esengeli ba dimensions compactes mpe transfert ya chaleur efficace.
-
Ba problèmes na Processus ya soudure ya kala
Processus oyo client azalaki na yango elakisaki mikakatano misato ya minene:
- Ba plaques minces ezalaki facilement affectées na chaleur oyo epalangani mingi, esali que etombola, e collapse to e déformer.
- Mouvement ya soudure manuel mpe entrée ya chaleur instable ekokaki kobimisa ba trous d’épingles, ba discontinuités mpe ba joints incomplets, komatisaka risque ya fuite ya vide.
- Température eleki ndelo ya soudure ekoki kobebisa to ko oxyder structure capillaire ya kati mpe ko affecter fonctionnement thermique ya composant.
Klisto Asɛngaki Nini?
Klisto asengelaki na solution automatique oyo ekokaki:
- Contrôler nzela ya soudure na ndenge ya constant koleka fonctionnement manuel
- Limite entrée ya chaleur mpe réduire déformation ya plaque mince
- Bimisa litonga oyo ezali kolandana mpe ya dense zingazinga ya esika oyo esengeli
- Bokitisa ba pinholes, ba sections incompletes na ba risques ya fuites
- Batela structure capillaire ya kati na ba dégâts ya thermiques eleki ndelo
- Koyamba ba dimensions mpe épaisseurs ya chambre ya vapeur ekeseni
- Kobatela fonctionnement stable na tango ya production ya batch
Solution Personnalisée ya HaifeiI
Vérification ya Processus ya Soudure
Haifei esalaki ba rondes ebele ya ba tests ya soudure en utilisant ba chambres ya vapeur VC ya ba dimensions mpe épaisseurs différentes.
Ntina ezalaki ya koyeba fenêtre ya fonctionnement oyo ebongi mpo na nzela ya soudure, entrée ya énergie, condition ya serrage mpe structure ya produit avant ya ko finaliser configuration ya machine.
CNC-Nzela ya soudure contrôlé
Machine ya soudure automatique ezalaki na système ya contrôle ya nzela ya CNC-.
Na esika ya kotya motema na mosaleli mpo na kotambwisa esika ya soudure na mabɔkɔ, masini yango elandaka nzela oyo ebongisami. Yango esalisaka mpo na kobatela mouvement constant mingi na nzela ya articulation oyo esengeli mpe ekitisaka variation oyo eyaka na fonctionnement manuel.
Programme ya nzela ekoki ko développer selon forme na dimensions ya produit ya client.
Basse-Molunge-Bokotisi ekangami-Contrôle ya boucle
Système ya boucle fermée-ya entrée ya chaleur-ya moke esalelamaki mpo na ko contrôler influence thermique na plaque mince.
Ntina ya configuration oyo ezali ya kopesa énergie ekoki pona ko joindre tout en limitant esika oyo ezo affecter zinga zinga ya soudure. Yango esalisaka mpo na kokitisa likama ya kobeba ya plaque mpe kobebisama ya molunge na structure ya kati.
Esengeli kosala ba paramètres ya suka na nzela ya test na matériel mpe composant ya solo.
Fixture ya Positionnement Dédié
Haifei asalaki eloko moko oyo ebongisami mpo na koluka mpe kosunga chambre ya vapeur na ntango ya soudure.
Fixture ekabolaka force ya kosimba na kati ya pièce de travail mpe ebatelaka eteni ya likolo mpe ya se na contact proche. Soutien ya fixation ya malamu esalisaka na ko réduire levage locale, bulging to collapse tout en gardant position ya soudure programmée.
Esengeli kobongisa design ya fixture tango taille ya composant, profil, épaisseur ya plaque to esika ya articulation ebongwanaka.
Ndenge nini Solution Esilisaki Mikakatano ya Projet?
| Mokakatano ya ebandeli | Configuration ya Haifei | Bobongisi oyo ekanamaki |
|---|---|---|
| Nzela ya soudure manuel inconsistente | CNC-contrôle ya nzela programmé | Mouvement ya soudure oyo ekoki kozongelama mingi |
| Entrée ya chaleur eleki to inégale | Basse-chaleur-entrée ekangami-contrôle ya boucle | Etando ya moke oyo molunge-esimbaki mpe likama ya déformation ekiti |
| Plaque mince bulging to kokweya | Fixture ya soutien na positionnement dédié | Contact ya plaque stable mingi na plat |
| Pinhole to ba articulations discontinues | Test ya procédé mpe soudure automatique contrôlée | Formation ya matonga ya denser mpe ya continu mingi |
| Likama ya kobebisama ya ba capillaires internes | Entrée thermique contrôlée | Bokiti ya botalisami ya structure ya kati na molunge eleki ndelo |
| Dimensions ya produit ndenge na ndenge | Ba programmes réglables na ba outils personnalisés | Adaptation ya malamu koleka na ba spécifications ya produit ebele |
Komeka mpe Bondimi ya Projet
Yambo ya bopesi ya suka, Haifei esalaki ba épreuves ya soudure na ba composants na ba dimensions mpe épaisseurs différentes mpe e optimiser ba paramètres ya procédé.
Bisaleli yango esalemaki mpe na mosala ya komeka oyo ezali kolandana na ntango ya kondimama liboso ya-. Botalisi etali mingi:
- Soudure-consistance ya nzela
- Continuité ya kosangisa
- Positionnement ya pièce de travail
- Déformation ya plaque oyo emonanaka
- Stabilité ya fonctionnement ya équipement
- Bobongi mpo na gamme ya ba composants ya client
Esengeli kolimbola ndelo ya fuite, masengi ya bobateli na vide-, tolérances ya plat mpe ba tests ya performance thermique-performance esengeli kolimbolama na client selon norme ya produit fini. Esengeli te ko remplacer ba valeurs oyo ya acceptation na ba spécifications générales ya machine.
Ekoki kozala ete Equipement yango ekoki kozala personnalisé mpo na ba composants thermiques mosusu?
Iyo. Bokeli ya masini, nzela ya soudure mpe fixation ekoki kotalelama mpo na ba composants misusu ya gestion thermique-ya métal mince, kasi bolongobani ekoki koyebana te na kombo ya produit kaka.
Haifei ekosenga kotalela lisusu:
- Dessin ya composant na ba dimensions ya libanda
- Matériaux ya plaque ya likolo na ya se
- Épaisseur ya plaque moko moko
- Forme ya articulation na position ya soudure
- Capillaire interne to structure ya soutien
- Esengeli kozala plat
- Bokangami to fuite-norme ya momekano
- Ba variétés ya produit
- Sortie ya production oyo esengeli
- Préférence ya chargement na déchargement
Bomeki ya échantillon esengami yambo ya kondimisa configuration ya suka ya bisaleli.
Mpo na nini Kosala na HAIFEI?
Test ya Processus na ba Composants ya solo
Bolai ya plaque mpe ba structures ya kati ekeseni eyanolaka ndenge na ndenge na molunge mpe na pression. HAIFEI ekoki kosalela ba échantillons ya ba clients pona ko évaluer nzela ya soudure, influence thermique na concept ya fixation avant configuration finale ya machine.
Développement ya Equipement na Fixture
Machine ya soudure na fixation esalemi lokola système moko. Yango ezali na ntina mpo na ba chambre ya vapeur mince mpo soutien instable ekoki ko affecter ezala plat ya produit mpe formation ya articulation.
Automatisation Basé na ba Besoins ya Production
Niveau ya automation ekoki kozala planifié selon variété ya produit, sortie cible mpe implication ya opérateur. Likambo ya ntina ezali mpo na kokokisa mosala ya kobimisa biloko oyo ekoki kosalelama, kasi te kobakisa misala oyo ezali na ntina te.
Pre-Opération ya bomekoli ya bopesi
Bisaleli ekoki komekama na ba échantillons oyo bayokanaki liboso ya kotinda yango. Esengeli kondima mibeko ya botali pe ndenge ya bondimi na tango ya eteni ya botalisi ya tekiniki.
contacter équipe na biso ya ingénierie
Mituna oyo batunaka mingi
